МДФ и ЛДСП: в чем разница
МДФ и ЛДСП – это два типа древесных плит, широко используемых в мебельной промышленности и отделке помещений. ЛДСП представляет...
Читать далее →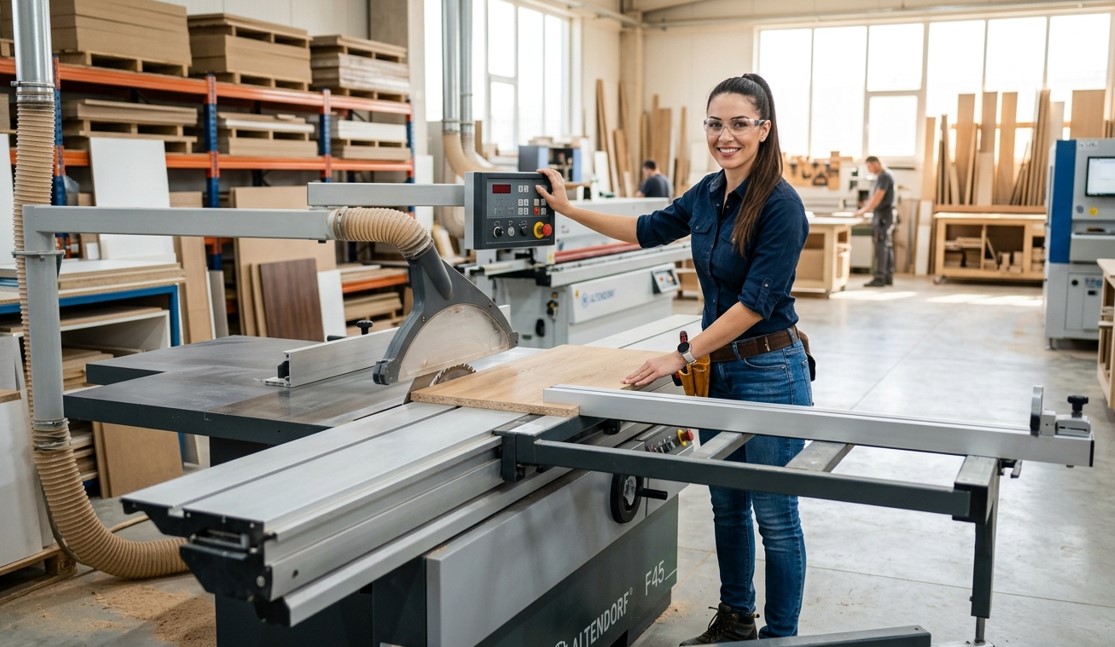
1. Каждый материал требует своего инструмента и режима распила: ЛДСП режут с минимальной подачей и специальным пильным диском для ламинированных поверхностей, МДФ — со скоростью, компенсирующей высокую плотность, а постформинговые столешницы пилят исключительно снизу вверх, чтобы избежать скола акрила.
2. Главная причина брака при распиле — несоответствие оборудования материалу: использование универсального диска вместо специализированного увеличивает процент расслоений и сколов на ламинированных поверхностях до 40–60% от партии.
3. Профессиональный форматно-раскроечный станок с выкатным столом и подрезным диском закрывает 95% задач по распилу всех плитных материалов — ЛДСП, МДФ, ДВП и фанеры — с качеством реза, недостижимым на ручном инструменте.
Распил плитных материалов — это раскрой листа или плиты на детали заданных размеров с соблюдением геометрической точности и качества кромки. Звучит просто, но на практике каждый материал — ЛДСП, МДФ, ДВП, фанера и столешница — имеет принципиально разную структуру, плотность и покрытие, которые определяют режим резки, тип инструмента и допустимую скорость подачи.
Попытка резать ЛДСП тем же диском и с той же скоростью, что и фанеру, почти гарантированно даёт скол ламинированного покрытия на выходе зуба пилы. А распил МДФ без учёта его высокой плотности и мелкодисперсной структуры ведёт к перегреву диска и оплавлению кромки. Разница в результате между правильным и неправильным подходом измеряется не эстетикой, а прямыми отходами — до 15–20% материала в случае системных ошибок при раскрое.
Согласно данным Ассоциации мебельных производителей России (АМП), доля брака при раскрое плитных материалов на производствах, не использующих форматно-раскроечное оборудование, составляет в среднем 12–18% против 2–4% на профессиональных станках. Это означает, что правильный выбор метода распила — это в первую очередь экономический вопрос, а не технический.
Ещё в 1990-х годах основным инструментом для раскроя ЛДСП и ДВП в мелком производстве и «гаражных» мастерских была обычная ручная ножовка или электролобзик. Оба инструмента давали грубый рез с вырывом ламината, что требовало обязательной последующей обработки кромки — нередко шлифовкой или перекрытием торца кромочной лентой с запасом. Точность раскроя держалась в пределах ±2–3 мм, что при сборке корпусной мебели выходило в заметные зазоры или необходимость подгонки деталей.
Примерно с 2000 по 2010 год в малый бизнес начали проникать ручные дисковые пилы с параллельным упором и направляющими шинами — шаг вперёд по точности, но не решение проблемы сколов. Тогда же предпринимались попытки внедрить в мелкосерийное производство шинопильные агрегаты — стационарные станки с вертикальной плитой. Они занимали меньше площади, чем горизонтальные форматники, но проигрывали в скорости подачи и требовали особой оснастки при работе с крупногабаритными листами. Большинство российских мастерских от них отказались в пользу более универсальных решений.
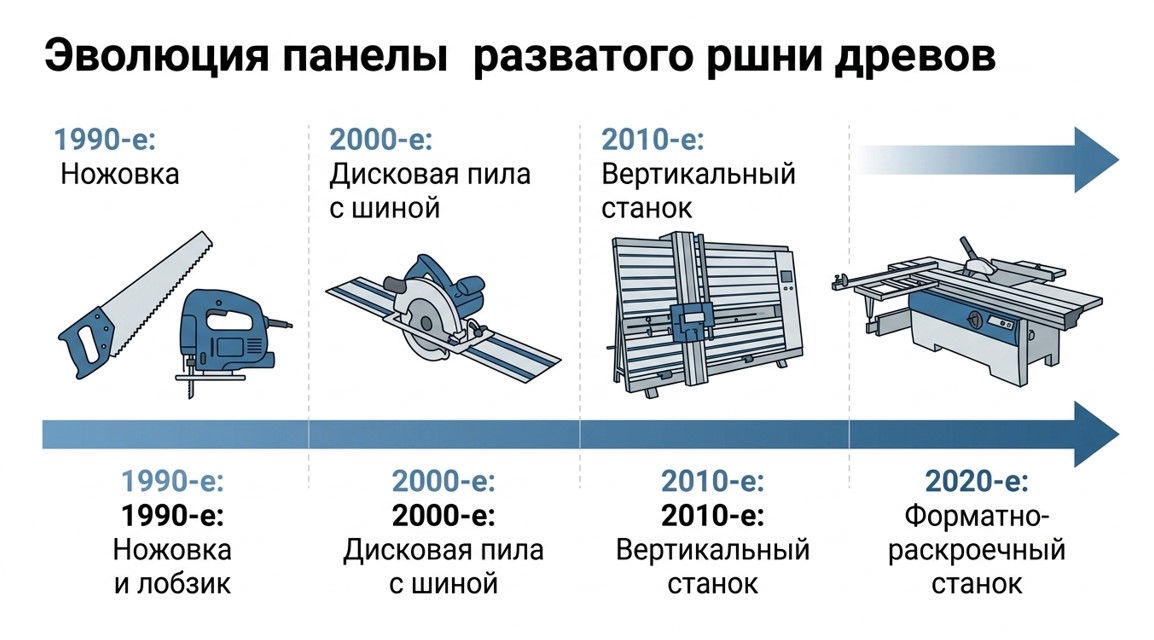
Эволюция оборудования для раскроя: от примитивных ручных инструментов к высокоточным форматно-раскроечным станкам.
Форматно-раскроечные станки с подрезным диском стали массово доступны для малого бизнеса в России примерно с 2008–2012 годов. Подрезной диск — маленький диск, вращающийся навстречу основному, — делает предварительный надрез снизу листа, благодаря чему при прохождении основного диска ламинат не вырывается. Именно эта технология окончательно решила проблему сколов при работе с ЛДСП и ламинированными столешницами, превратив раскрой из «ремесленного» процесса в промышленный.
Прежде чем разбирать конкретные режимы резки, необходимо понять физическую природу каждого материала — именно она диктует требования к инструменту и скорости подачи.
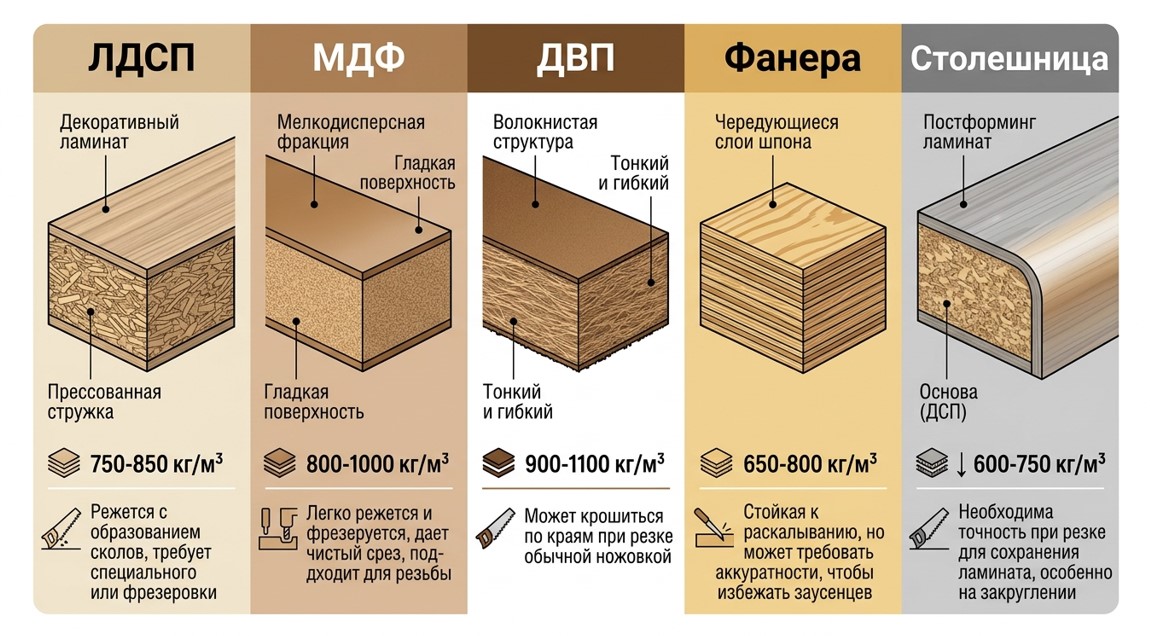
Структурные различия между ЛДСП, МДФ, ДВП, фанерой и столешницей определяют технику их распила.
| Материал | Структура | Плотность, кг/м3 | Покрытие | Главная проблема при распиле |
|---|---|---|---|---|
| ЛДСП | Стружечная плита (ДСП) | 650–750 | Ламинат (меламин/бумага) | Скол ламинированного покрытия |
| МДФ | Мелкодисперсные волокна | 700–900 | Нет / шпон / эмаль | Перегрев, пыль, оплавление кромки |
| ДВП | Прессованные волокна | 800–1100 | Нет / лак (оргалит) | Расслоение, хрупкость тонкого листа |
| Фанера | Шпоновые слои (нечётное число) | 550–700 | Нет / ламинат | Вырыв верхнего слоя шпона |
| Столешница | ДСП-основа + акриловое покрытие | 680–780 | Постформинг / акрил | Скол акрила, задир покрытия |
Из таблицы видно: разница между материалами не в «твёрдости» или «мягкости», а в характере связующего и типе покрытия. ЛДСП и столешница имеют хрупкое декоративное покрытие, которое разрушается при неправильном направлении зуба пилы. МДФ и ДВП не имеют покрытия, зато обладают высокой плотностью, которая изнашивает инструмент и требует принудительного охлаждения или сниженной подачи.
Ламинированная ДСП (ЛДСП) — это прессованная стружечная плита с нанесённым декоративным слоем из бумаги, пропитанной меламиновой смолой. Покрытие толщиной 0,2–0,4 мм не имеет адгезии к внутренней структуре плиты: при выходе зуба пилы на поверхность создаётся ударная нагрузка, которая откалывает ламинат по линии реза. Именно поэтому для ЛДСП критически важен подрезной диск, создающий предварительный надрез, и направление вращения зуба — зуб должен входить в ламинат сверху, а не снизу.
МДФ (Medium Density Fiberboard) — плита из мелкодисперсных древесных волокон, связанных термореактивными смолами под давлением. Структура однородна по всей толщине, покрытие отсутствует (если речь идёт о голом МДФ), поэтому сколов ламинированного типа не возникает. Зато высокая плотность (700–900 кг/м³) создаёт значительное сопротивление резанию: пила нагревается быстрее, а при недостаточной скорости вращения кромка оплавляется. Для МДФ оптимальна высокая скорость вращения (3500–4000 об/мин) и умеренная подача.
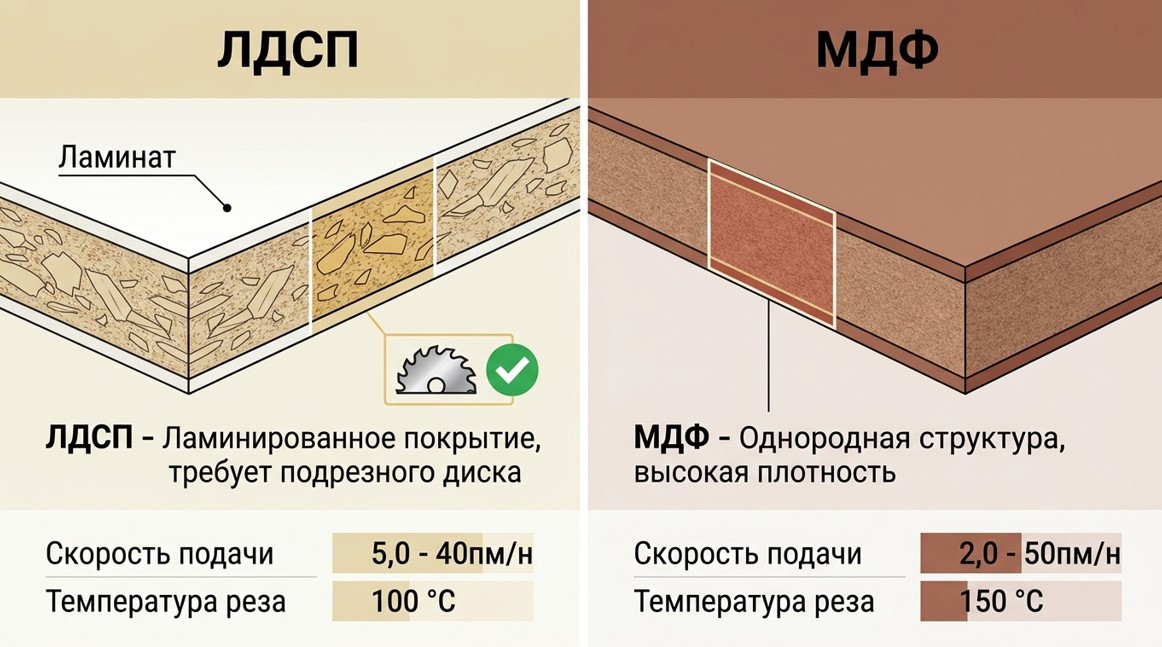
ЛДСП требует подрезного диска из-за хрупкого покрытия, а МДФ - контроля температуры из-за высокой плотности.
Выбирая ЛДСП ради дешевизны и скорости производства, приходится мириться с необходимостью специализированного оборудования с подрезным диском — без него процент сколов в промышленном раскрое достигает 35–50%. МДФ же допускает работу на более простом оборудовании, но обратная сторона его однородной структуры — значительно более высокое пылеобразование, требующее принудительной вытяжки.
ДВП (древесноволокнистая плита, оргалит) — это прессованный лист толщиной 3–8 мм. Из-за малой толщины он особенно склонен к вибрации в процессе резки, что приводит к неровному резу и расслоению. При раскрое ДВП на форматном станке необходима плотная прижимная лапка и минимальный вылет диска — не более чем на 2/3 толщины листа. Пиление без надёжного упора на ручном инструменте крайне нежелательно: лист гнётся и защемляет диск.
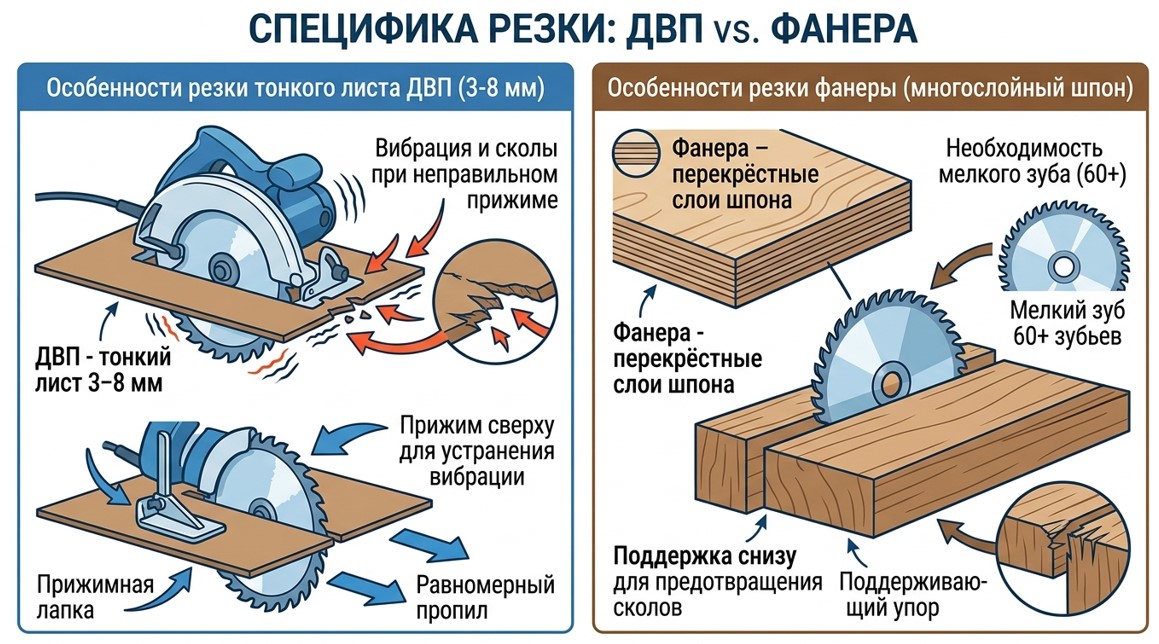
ДВП требует надёжного прижима против вибрации, фанера - мелкозубого диска для защиты верхнего слоя шпона.
Фанера — многослойный материал из нечётного числа шпоновых листов, склеенных перекрёстно. Перекрёстная ориентация волокон делает фанеру устойчивой к расколу вдоль волокна, но именно поверхностный слой шпона наиболее уязвим при резке. Зуб пилы, выходящий из поверхности, вырывает волокна верхнего слоя. Для фанеры рекомендуется пила с мелким зубом (не менее 60 зубьев на диске диаметром 200 мм) и поддерживающий упор под листом для предотвращения вибрации.
Ключевое отличие фанеры от ЛДСП состоит не в прочности, а в том, что фанера не имеет меламинового покрытия, поэтому подрезной диск для неё не является обязательным. Достаточно правильно подобранного основного диска. Однако при распиле ламинированной фанеры (ФСФ с ламинированной поверхностью) правила становятся идентичны работе с ЛДСП.
Постформинговая столешница — это ДСП-основа, покрытая листом HPL (High Pressure Laminate) с радиусным загибом по передней кромке. Акриловое или бумажно-слоистое покрытие значительно тоньше и более хрупкое, чем меламин ЛДСП. Главное правило распила столешниц — пилить лицевой стороной вниз при работе на циркулярной пиле или лицевой стороной вверх при работе электролобзиком с пилкой по ламинату с обратным зубом.
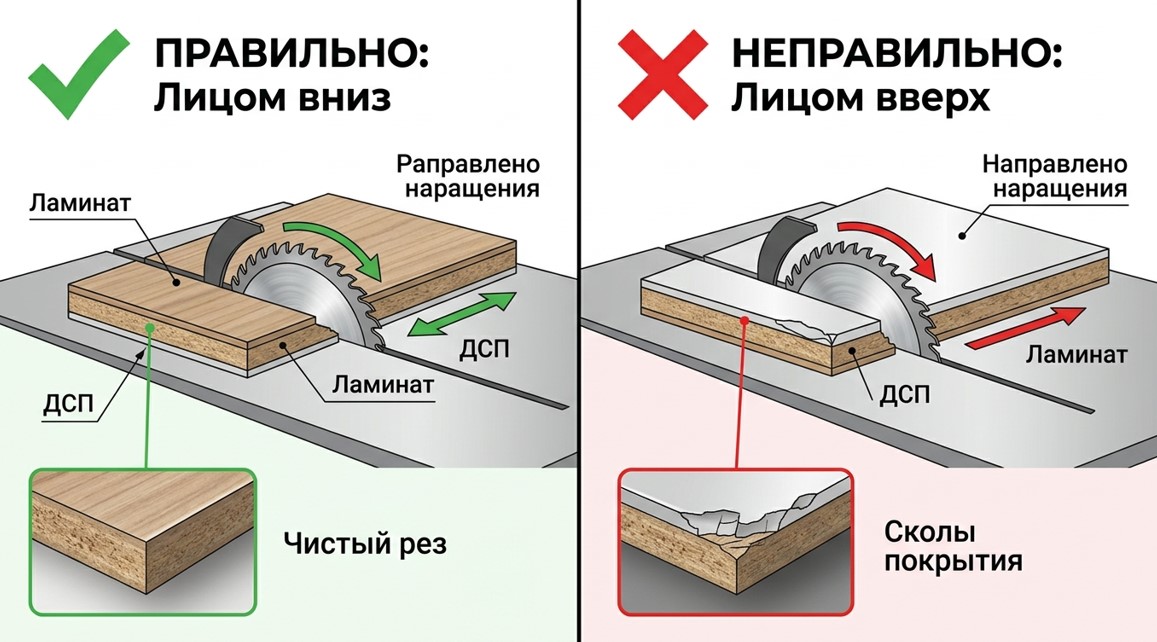
Правильное положение столешницы лицевой стороной вниз предотвращает скол акрилового покрытия.
На форматно-раскроечном станке столешница укладывается рабочей поверхностью вниз. Скорость подачи снижается до 5–6 м/мин — примерно вдвое медленнее, чем при работе с ЛДСП аналогичной толщины. Диск используется с отрицательным углом наклона зуба (так называемый «отрицательный передний угол») — он не захватывает материал агрессивно, а соскабливает его, что снижает вероятность скола.
Мини-кейс: небольшая кухонная мастерская в Подмосковье с оборотом 80 единиц столешниц в месяц фиксировала брак на уровне 12–15 штук (15–19%) при использовании стандартного диска для ЛДСП. После перехода на диск с отрицательным передним углом и снижения подачи до 5 м/мин брак упал до 1–2 штук в месяц (1,2–2,5%). Экономия на материале составила около 18 000 рублей в месяц при средней стоимости столешницы 1 200 рублей за погонный метр.
Выбор режущего инструмента — это не вопрос предпочтений, а вопрос соответствия геометрии зуба и числа зубьев физической структуре материала. Универсальный диск существует в природе, но он неизбежно является компромиссом: он хуже специализированного диска для любого конкретного материала.
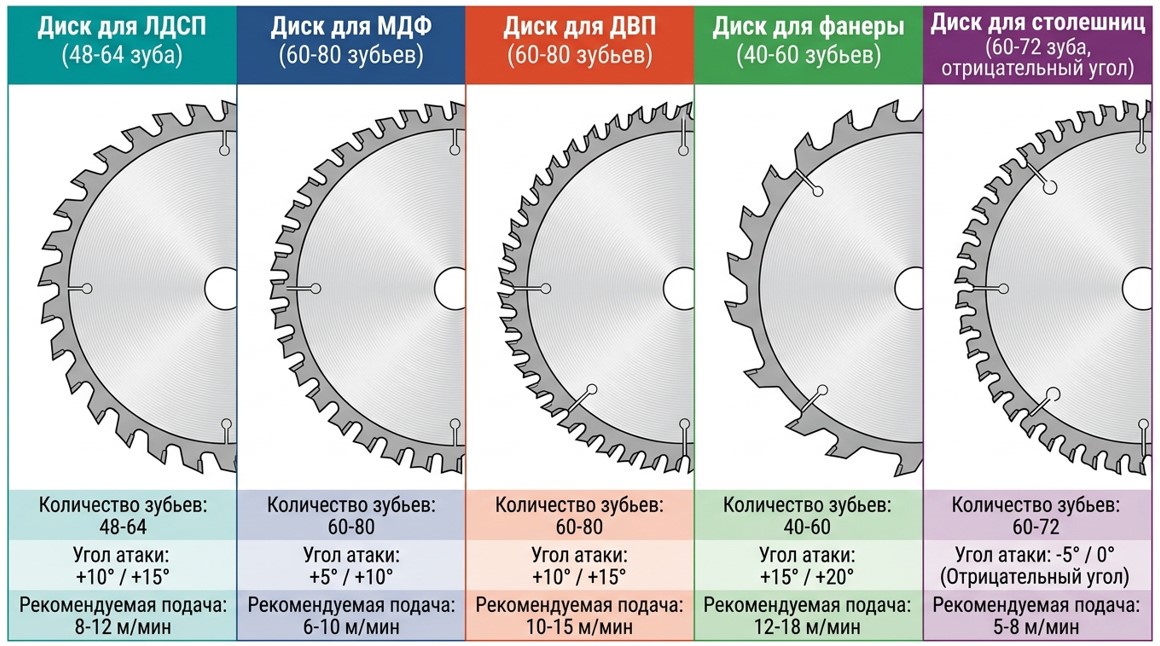
Специализированные диски для каждого материала обеспечивают качественный рез и минимизируют брак.
| Материал | Тип диска | Число зубьев (ø200 мм) | Передний угол | Скорость подачи |
|---|---|---|---|---|
| ЛДСП | Для ламинированных плит + подрезной | 48–64 | +10° / –5° подрезной | 8–12 м/мин |
| МДФ | Для МДФ (мелкий зуб) | 60–80 | +15° | 6–10 м/мин |
| ДВП | Для МДФ / мелкий зуб | 60–80 | +15° | 8–14 м/мин |
| Фанера | Для фанеры / фрезерный | 40–60 | +10° | 10–14 м/мин |
| Столешница | С отрицательным передним углом | 60–72 | –5° / –10° | 4–6 м/мин |
Форматно-раскроечный станок с выкатным столом — базовый инструмент для промышленного раскроя всех перечисленных материалов. Он обеспечивает фиксированный угол 90° или 45°, жёсткое прижатие листа и точность линейного реза ±0,2–0,5 мм. Ручная циркулярная пила с шиной является допустимой альтернативой для разовых работ, но её точность ограничена точностью укладки шины — как правило, ±1–1,5 мм.
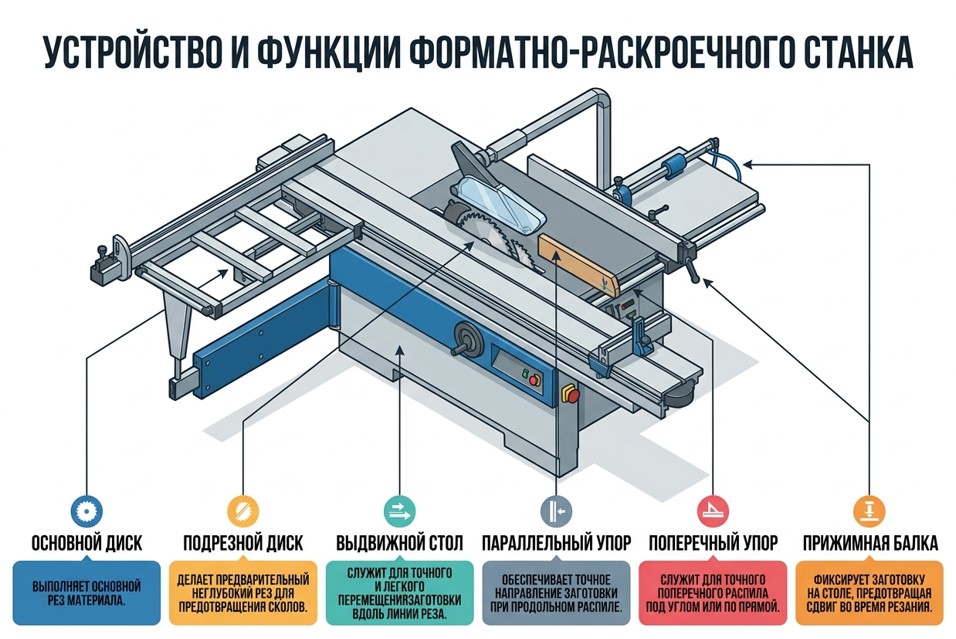
Профессиональный форматно-раскроечный станок обеспечивает точность реза ±0,2-0,5 мм и устраняет 95% проблем раскроя.
Электролобзик применяется для фигурного реза и незаменим при вырезании отверстий под мойку в столешнице, но для прямолинейного раскроя с чистой кромкой он подходит плохо: даже с направляющей его рез уступает форматному станку по чистоте в 3–5 раз по субъективной оценке кромки.
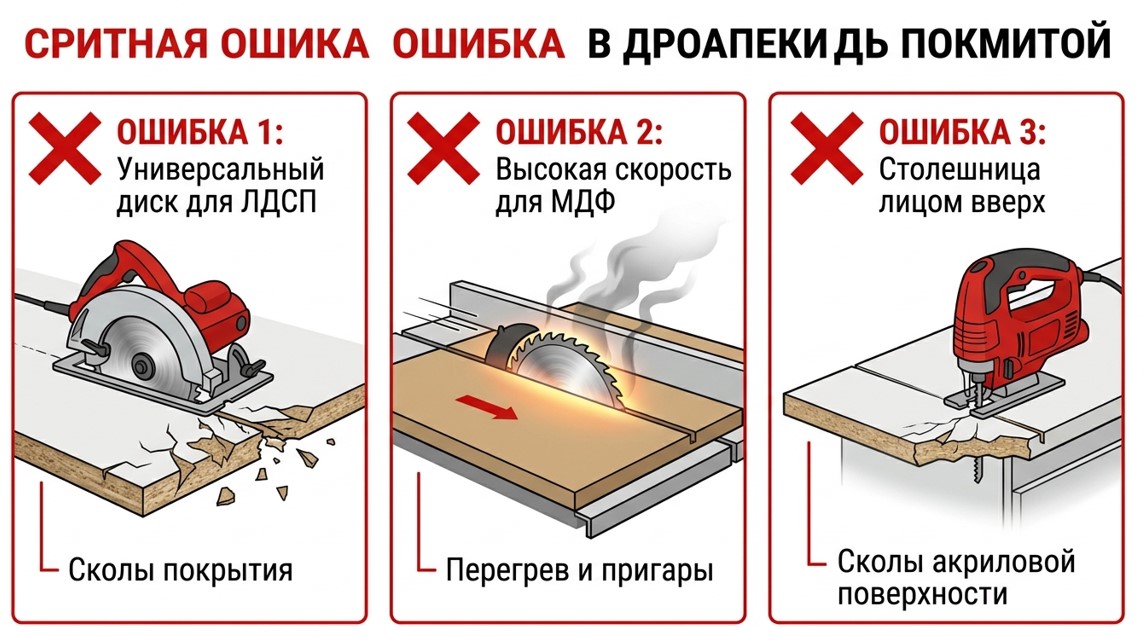
Эти три ошибки приводят к браку от 15% до 50% материала и значительным финансовым потерям.
Универсальный диск с числом зубьев 24–36 продаётся в любом строительном магазине и стоит вдвое дешевле специализированного. Мотив понятен: сократить расходы на оснастку при единичном или мелкосерийном заказе. На практике такой диск при работе с ЛДСП оставляет сколы шириной 1–3 мм по всей длине реза на нижней поверхности листа.
Цена ошибки: при толщине ЛДСП 16 мм и стандартных деталях шкафа-купе (боковая стенка 2100×600 мм, стоимостью около 700 рублей за деталь) скол шириной 2 мм по всему периметру делает деталь браком, если кромка будет видна в изделии. В партии из 50 деталей при браке 30% — это 15 деталей × 700 рублей = 10 500 рублей прямых убытков плюс время на перераскрой. Специализированный диск стоит 1 500–2 500 рублей и окупается с первого же заказа.
Операторы, привыкшие к раскрою ЛДСП, нередко не снижают подачу при переходе на МДФ, ошибочно полагая, что «мягкий» материал режется быстрее. МДФ с плотностью 800 кг/м³ — один из самых плотных плитных материалов, его сопротивление резанию сравнимо с твёрдыми лиственными породами.
Цена ошибки: при подаче 14–16 м/мин вместо рекомендованных 6–8 м/мин диск перегревается выше 200°C за 10–15 минут непрерывной работы. Смолы МДФ оплавляются на кромке, образуя коричневый нагар, который невозможно снять без дополнительной обработки. Ресурс диска сокращается с 800–1000 м реза до 200–300 м. При стоимости качественного диска 2 500–4 000 рублей и плановом ресурсе 1 000 м реза — перерасход составляет до 12 000 рублей на каждые 1 000 м раскроя.
Эта ошибка кажется нелогичной: интуитивно кажется удобнее разметить деталь и пилить по разметке с видимой стороны. Однако зуб циркулярного диска, вращающийся в сторону оператора, выходит из материала сверху — именно на лицевой поверхности. При работе с акриловым покрытием это гарантированно даёт скол шириной 0,5–2 мм.
Цена ошибки: столешница длиной 3 000 мм со сколом на лицевой кромке не может быть скрыта торцевой планкой — планка закрывает только торец, но не лицо. Деталь уходит в брак полностью. Средняя стоимость постформинговой столешницы — 1 500–2 500 рублей за погонный метр, итого 4 500–7 500 рублей за одну испорченную деталь. Решение: перевернуть лист или использовать электролобзик с пилкой с обратным зубом для лицевого реза.
В профессиональном сообществе мебельщиков периодически звучит аргумент: для мастерской с объёмом до 10–15 листов в месяц форматно-раскроечный станок экономически нецелесообразен — его цена от 150 000 рублей за базовую модель российского производства не окупается при малом загрузке. Часть специалистов утверждает, что ручная циркулярная пила Festool или Makita с направляющей шиной обеспечивает сопоставимое качество реза при цене 25 000–45 000 рублей.
Этот аргумент справедлив в узком сценарии: разовый или монтажный раскрой в условиях объекта, где станок физически не применить. Однако для стационарной мастерской он не выдерживает расчёта: ручная пила с шиной не имеет подрезного диска, её точность воспроизведения размера при смене детали хуже на 0,5–1,5 мм из-за необходимости каждый раз переставлять шину, а производительность ниже в 3–4 раза. При объёме от 20–25 листов ЛДСП в месяц разница в браке и скорости делает форматник более выгодным уже за 6–8 месяцев эксплуатации.
Большинство рекомендаций по режимам резки рассчитаны на стандартные толщины плит: 16 и 18 мм для ЛДСП, 16–22 мм для столешниц, 3–6 мм для ДВП. При работе с нестандартными толщинами — 8 мм тонкий МДФ для фасадов или 30 мм толстый МДФ для подоконников — режимы корректируются пропорционально.
Для плит толщиной более 25 мм вылет диска должен превышать толщину на 7–10 мм, а не на 2–3 мм, как при стандартном раскрое. Это увеличивает длину режущей дуги и снижает удельную нагрузку на зуб. Скорость подачи при этом снижается на 20–30% относительно базового режима для данного материала.
Кейс: производитель мебели из Краснодара (малая мастерская, 3 человека) перешёл на раскрой фасадов из 10-мм МДФ вместо 16-мм ЛДСП, ориентируясь на рост спроса на матовые крашеные фасады. При сохранении прежних режимов резки брак по сколам кромки составил 22% от партии. После настройки вылета диска, снижения подачи до 7 м/мин и замены диска на 72-зубый МДФ-специализированный брак упал до 3%. Мастерская сократила отходы материала на 19%, что при ежемесячном расходе 80 листов МДФ площадью 3,66 кв. м по 900 рублей/лист дало экономию 13 700 рублей в месяц.
| Параметр | ЛДСП | МДФ | ДВП | Фанера | Столешница |
|---|---|---|---|---|---|
| Диск | Ламинированный + подрезной | МДФ, мелкий зуб | МДФ / фанерный | Фанерный, 40–60 зубьев | Отрицательный угол |
| Число зубьев | 48–64 | 60–80 | 60–80 | 40–60 | 60–72 |
| Скорость подачи | 8–12 м/мин | 6–10 м/мин | 8–14 м/мин | 10–14 м/мин | 4–6 м/мин |
| Положение лицевой стороны | Вниз (на станке) | Любое | Любое | Вниз | Вниз (на станке) |
| Подрезной диск | Обязателен | Не нужен | Не нужен | Не нужен | Обязателен |
| Пылеотвод | Рекомендован | Обязателен | Рекомендован | Рекомендован | Рекомендован |
Работу подрезного диска можно объяснить через аналогию с двухсторонней печатью. Если напечатать текст только с одной стороны листа, а затем разрезать его, срез со стороны, противоположной печати, будет рваным. Если же сначала сделать предварительный надрез скальпелем с обратной стороны — разрез будет чистым с обеих сторон. Подрезной диск делает именно это: он вращается навстречу основному и создаёт предварительный надрез снизу листа глубиной 1–2 мм. Когда основной диск проходит сверху вниз, ламинат снизу уже надрезан, и вырыва не происходит.
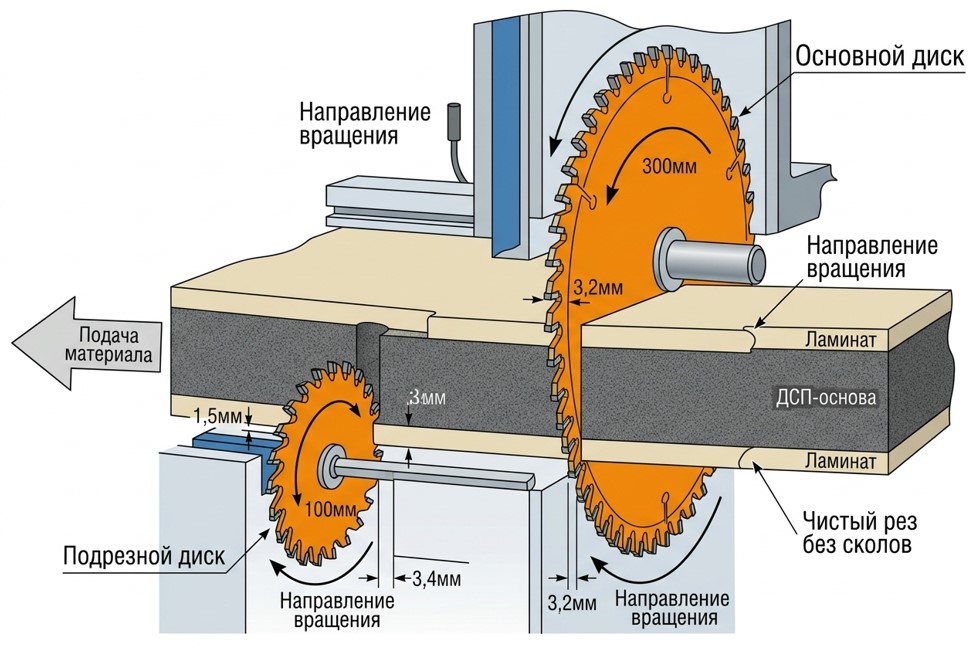
Подрезной диск создаёт предварительный надрез снизу, предотвращая скол ламината при прохождении основного диска.
Подрезной диск отличается от основного не только направлением вращения, но и диаметром (80–120 мм против 200–315 мм у основного) и геометрией зуба — плоский зуб трапециевидной формы создаёт ровное дно надреза. Регулировка по высоте подрезного диска критически важна: его вылет должен составлять строго 1–2 мм относительно нижней плоскости листа. Занижение делает надрез неполным, завышение — ведёт к расширению пропила и потере размера.
Практическое применение: в серийном производстве корпусной мебели правильно настроенный подрезной диск устраняет необходимость в дополнительной обработке нижней кромки детали перед наклейкой кромочной ленты. Это экономит 0,5–1 минуту на деталь, что при партии 200 деталей составляет 1,5–3 часа рабочего времени.
МДФ и ЛДСП – это два типа древесных плит, широко используемых в мебельной промышленности и отделке помещений. ЛДСП представляет...
Читать далее →
Как распилить ЛДСП без сколов ЛДСП – материал коварный. С виду прочная и ровная плита скрывает внутреннее противоречие: рыхлую ...
Читать далее →
Кромление ЛДСП — это завершающий, но критически важный этап производства мебели. Разберём, какие виды кромки существуют, как вы...
Читать далее →