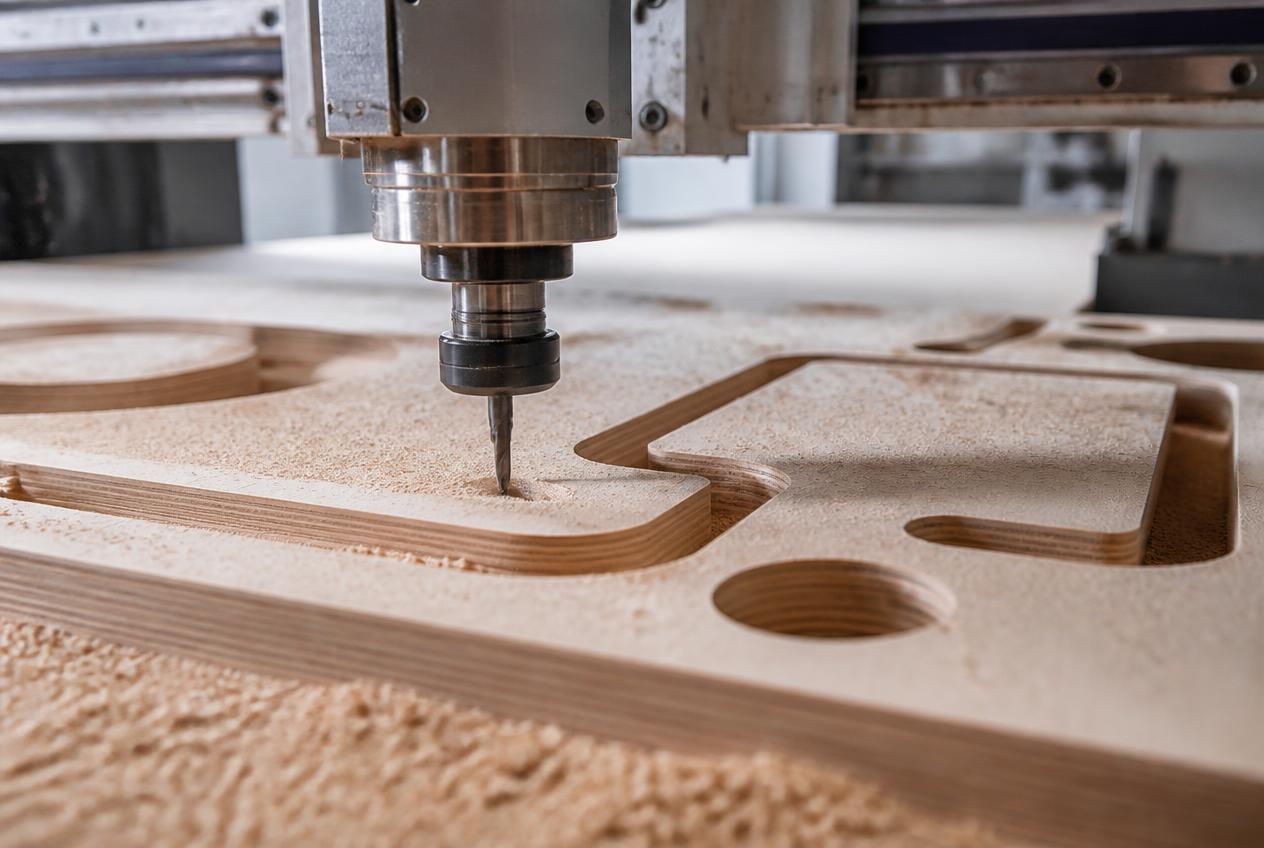
Фрезеровка фанеры на ЧПУ — это один из самых востребованных процессов в современной мастерской. Фанера ценится за прочность, экологичность и доступную цену, но при обработке на станке она требует особого подхода. Слоистая структура материала, наличие клеевых швов и разная плотность шпона делают своё дело: неправильно подобранный режим приводит к сколам, расслоениям и подгоранию кромки. В этой статье мы разберём, как выбрать фрезы, настроить режимы резания и получить идеальный результат даже на тонкой фанере.
Интересный факт: фанера ФК (на карбамидном клее) фрезеруется легче, чем ФСФ (на фенольном клее). Фенольный клей более твёрдый и агрессивно воздействует на режущую кромку фрезы, поэтому для ФСФ рекомендуется снижать скорость подачи на 10–15%.
Особенности фанеры как материала для ЧПУ
Прежде чем настраивать станок, важно понять, с чем вы работаете. Фанера — это не монолит, а «пирог» из слоёв шпона, склеенных между собой. Каждый слой имеет своё направление волокон, и при фрезеровке фреза пересекает эти слои под разными углами. Основные особенности:
- Слоистая структура: клеевые швы твёрже шпона, что приводит к неравномерной нагрузке на фрезу.
- Пустоты и сучки: дешёвые сорта фанеры могут иметь внутренние дефекты, которые становятся причиной сколов.
- Разная плотность: берёзовая фанера плотнее хвойной, поэтому требует других режимов.
- Влажность: при фрезеровке влажной фанеры стружка налипает на фрезу, что приводит к перегреву.
Выбор фрез для фанеры
Для фанеры подходят несколько типов фрез. Выбор зависит от задачи: раскрой, гравировка, 3D-обработка или пазование.
- Концевые спиральные фрезы (up-cut): универсальный вариант для раскроя. Спираль выводит стружку вверх, но может скалывать верхний слой шпона.
- Концевые спиральные фрезы (down-cut): прижимают верхний слой к основанию, предотвращая сколы. Идеальны для чистовых резов.
- Компрессионные фрезы: сочетают up-cut и down-cut. Лучший выбор для фанеры, так как не скалывают ни верхнюю, ни нижнюю сторону.
- Прямые фрезы: подходят для пазования и простых резов.
- Сферические фрезы: для 3D-рельефа и скруглений.
- V-образные фрезы: для гравировки и тонких линий.
Материал фрезы также важен. Для фанеры используйте твердосплавные фрезы (ВК). Они дольше служат и меньше нагреваются. Алмазные фрезы (PCD) подходят для промышленных объёмов, но стоят значительно дороже.
Интересный факт: компрессионные фрезы были изобретены для обработки ДСП и МДФ, но оказались идеальны для фанеры. Их геометрия такова, что верхняя часть спирали режет вниз, а нижняя — вверх, создавая эффект «сжатия» материала.
Режимы резания: скорость, обороты, подача
Правильные режимы — это залог чистого реза и долговечности фрезы. Универсального рецепта нет: всё зависит от толщины фанеры, типа фрезы и мощности станка. Однако есть базовые рекомендации.
Обороты шпинделя
Для фанеры оптимальны обороты 12 000–18 000 об/мин. Слишком высокие обороты приводят к подгоранию кромки, слишком низкие — к сколам. Для тонкой фанеры (4–6 мм) лучше использовать высокие обороты, для толстой (18–20 мм) — средние.
Скорость подачи
Скорость подачи зависит от толщины материала и типа фрезы. Для тонкой фанеры подача может быть 3 000–4 000 мм/мин, для толстой — 1 500–2 500 мм/мин. Главное правило: подача должна быть достаточной, чтобы фреза не «тёрлась» о материал, но не настолько высокой, чтобы вызвать сколы.
Глубина реза за проход
Не пытайтесь прорезать фанеру на всю глубину за один проход, если у вас не промышленный станок. Оптимальная глубина за проход — 3–5 мм для мягких пород и 2–4 мм для берёзовой фанеры. Для тонкой фанеры (4 мм) можно резать за один проход.
Интересный факт: если фреза начинает «визжать» при фрезеровке, это признак того, что обороты слишком высокие или подача слишком низкая. В этом случае фреза не режет, а трётся, что приводит к быстрому износу и подгоранию.
Как избежать сколов и расслоений
Сколы и расслоения — главная проблема при фрезеровке фанеры. Вот несколько способов их избежать:
- Используйте компрессионную фрезу: она не скалывает ни верхнюю, ни нижнюю сторону.
- Наклейте малярный скотч: перед фрезеровкой наклейте скотч на линию реза. Это создаст дополнительное натяжение.
- Правильно закрепите заготовку: вибрация — главный враг чистого реза. Используйте вакуумный стол или струбцины.
- Снизьте подачу на входе и выходе: эти участки наиболее уязвимы. Некоторые станки поддерживают функцию «замедления на углах».
- Используйте подложку: если фрезеруете тонкую фанеру, подложите под неё лист МДФ или ДВП.
Сравнение режимов для разной толщины
| Толщина фанеры | Обороты (об/мин) | Подача (мм/мин) |
|---|---|---|
| 4–6 мм | 16 000–18 000 | 3 000–4 000 |
| 8–10 мм | 14 000–16 000 | 2 500–3 000 |
| 12–15 мм | 12 000–14 000 | 2 000–2 500 |
| 18–20 мм | 10 000–12 000 | 1 500–2 000 |
| 22–25 мм | 8 000–10 000 | 1 200–1 500 |
Интересный факт: для фанеры толщиной более 20 мм часто используют стратегию «адаптивного фрезерования» (adaptive clearing). Она заключается в том, что фреза погружается в материал по спирали, а не вертикально. Это снижает нагрузку на инструмент и предотвращает сколы.
Выводы
Фрезеровка фанеры на ЧПУ требует внимания к деталям: выбору фрезы, настройке оборотов и подачи, а также правильному закреплению заготовки. Начните с компрессионной фрезы и средних режимов, а затем корректируйте их под конкретный материал. Если вы работаете с дорогой берёзовой фанерой, не пренебрегайте малярным скотчем и подложкой. И помните: чистота реза зависит не только от станка, но и от вашего опыта.