Как выбрать ЛДСП для мебели: полное руководство
ЛДСП — ламинированная древесно-стружечная плита — представляет собой ДСП-основу, облицованную меламиновой плёнкой методом калан...
Читать далее →
1. Правильно оформленное задание на распил ЛДСП сокращает количество отходов на 15–30% и исключает переделки: грамотная карта раскроя — это не формальность, а инструмент экономии материала и времени.
2. Большинство ошибок при подаче задания связаны с тремя причинами: неверным учётом реза (пропила), игнорированием направления текстуры и некорректным указанием размеров торцовки — каждая из них в среднем обходится в дополнительный лист ЛДСП стоимостью 1 500–3 500 рублей.
3. Современные онлайн-оптимизаторы раскроя (CutList Optimizer, Базис-Раскрой, PRO100) позволяют автоматически рассчитать карту кроя с КИМ (коэффициентом использования материала) свыше 85%, тогда как ручной расчёт редко даёт результат лучше 70–75%
Задание на распил ЛДСП — это структурированный документ (таблица или карта кроя), в котором указаны все детали будущего изделия с точными размерами, количеством, материалом, толщиной и требованиями к кромкованию. Без корректно оформленного задания распиловщик вынужден трактовать размеры самостоятельно, что гарантированно ведёт к браку.
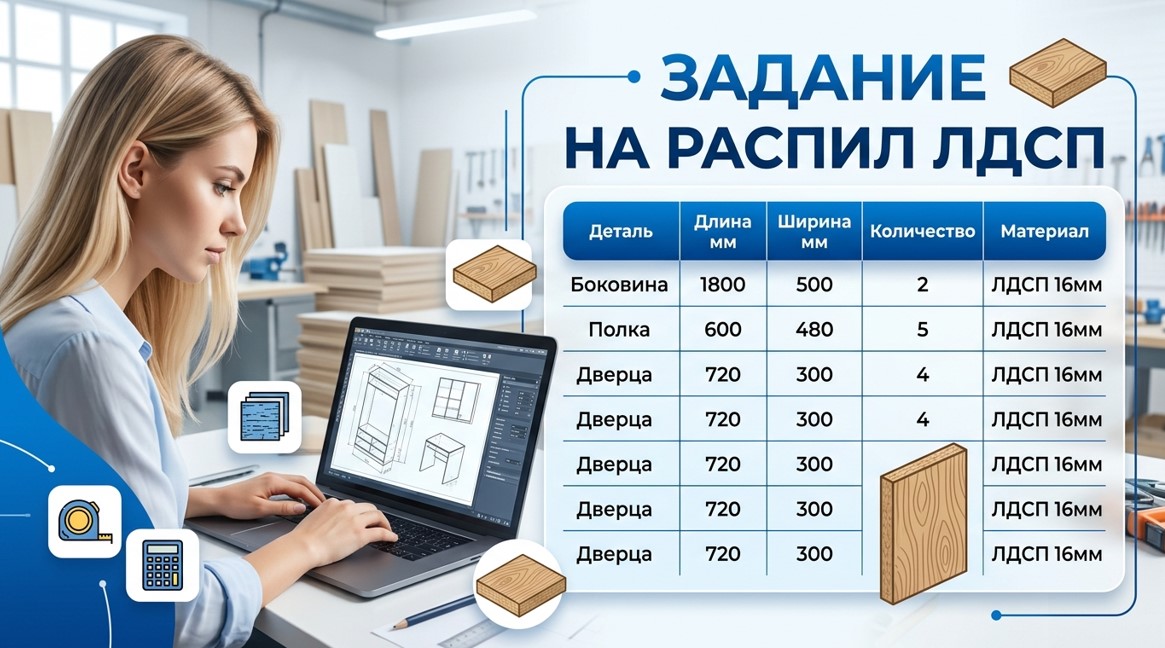
Структура профессионального задания на распил: обязательные поля и их назначение
На практике задание на распил — это не просто список деталей. Это технический язык общения между конструктором мебели и оператором форматно-раскроечного станка. Чем точнее и полнее составлен документ, тем меньше вопросов возникает в процессе работы и тем выше итоговое качество изделия. По данным мебельных производств, работающих по системе бережливого производства (Lean Manufacturing), переход от устных заданий к структурированным картам кроя снижает процент брака с 8–12% до 1,5–2,5%.
Профессиональное задание решает три задачи одновременно: минимизирует отходы (оптимизация раскладки деталей на листе), исключает двусмысленность в размерах (все цифры — в миллиметрах, с учётом реза), и фиксирует требования к качеству (направление текстуры, наличие кромки, сторона распила). Каждая из этих задач влияет на конечную стоимость заказа.
Ещё 15–20 лет назад задание на распил составлялось от руки на листе бумаги: мастер рисовал эскиз листа ЛДСП и вручную расставлял на нём прямоугольники-детали. Такой подход полностью зависел от опыта и интуиции конкретного человека. Два разных мастера из одного и того же набора деталей могли получить раскладки, отличающиеся по отходам на 20–25%.
Ключевым недостатком ручного метода была невозможность быстро пересчитать раскладку при изменении одного размера. Если заказчик менял ширину шкафа на 50 мм уже после составления карты, мастеру приходилось перерисовывать всю схему заново — в среднем это занимало 1,5–3 часа на типовой заказ. Кроме того, человеческий глаз плохо справляется с задачей упаковки прямоугольников (Bin Packing Problem) — математически доказанной NP-трудной задачей, для которой эвристические алгоритмы дают результат на 10–20% лучше ручного перебора.
В середине 2000-х годов предпринимались попытки внедрить универсальные CAD-системы (AutoCAD, CorelDRAW) для составления карт кроя. Этот путь оказался тупиковым: программы не были заточены под задачу оптимизации, требовали дорогостоящего обучения и не давали автоматического расчёта КИМ. Другим неудавшимся экспериментом стали самописные Excel-макросы — они работали только на конкретных машинах, не масштабировались и ломались при обновлении Office.
Современные специализированные программы — Базис-Раскрой, CutList Optimizer, Cut Optimizer Pro — решили все эти проблемы. Они применяют алгоритмы гильотинного и негильотинного раскроя, автоматически учитывают ширину пропила, направление текстуры и приоритет деталей. Время составления карты кроя для гарнитура из 40–60 деталей сократилось с нескольких часов до 10–15 минут.
Корректное задание на распил ЛДСП содержит несколько обязательных столбцов: наименование детали, длина (мм), ширина (мм), количество штук, материал с указанием артикула декора, толщина листа (16 мм, 18 мм, 25 мм), направление текстуры и кромкование по каждой стороне детали. Отсутствие хотя бы одного из этих параметров — потенциальный источник ошибки.
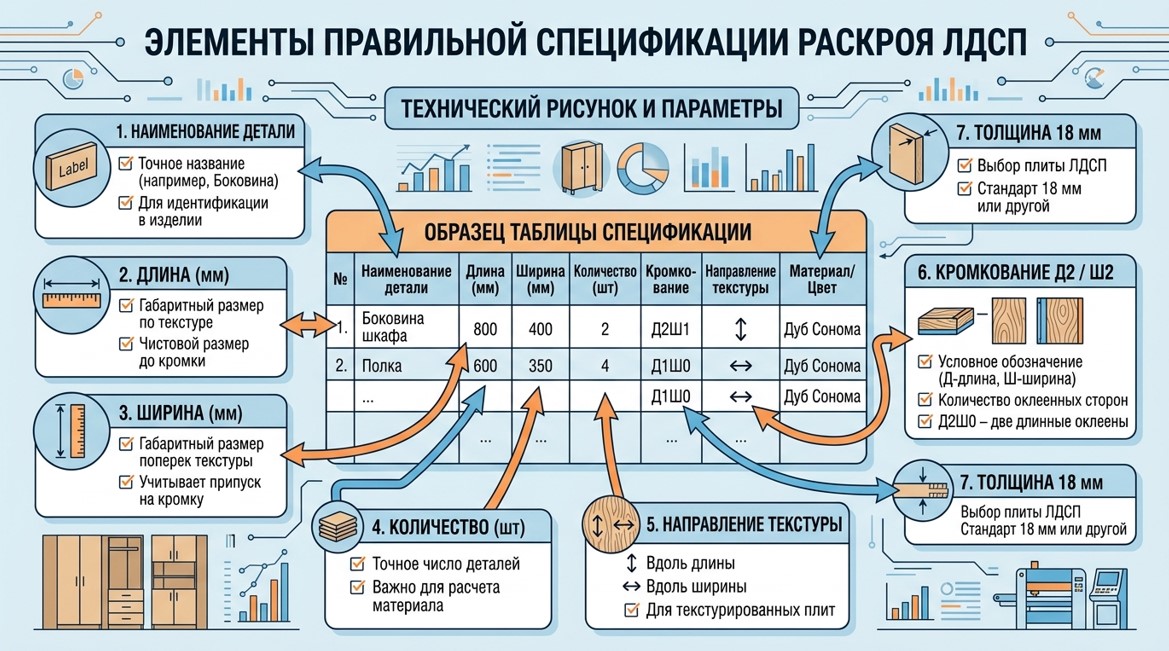
Каждый элемент задания критически важен: наименование, размеры, текстура, кромкование и толщина
Особого внимания заслуживает графа «направление текстуры» (иногда обозначается как «волокно» или «рисунок»). ЛДСП с древесной текстурой имеет чёткое направление рисунка — вдоль длинной стороны листа. Если деталь (например, фасад высокого шкафа) должна иметь вертикальное направление текстуры, это обязательно указывается в задании. Игнорирование этого параметра приводит к тому, что два соседних фасада окажутся с разным направлением рисунка — визуальный брак, который невозможно исправить без перераспила.
Не менее важна колонка кромкования. Для каждой детали указывается, какие стороны нужно оклеить кромкой и какой: ПВХ 0,4 мм (бюджетный вариант для невидимых торцов), ПВХ 2 мм (стандарт для фасадов и видимых деталей), ABS 2 мм (более прочная альтернатива ПВХ). Формат записи: «Д2/Ш1» означает, что кромкуются обе длинные стороны и одна короткая. Ряд производств использует цветовую маркировку сторон непосредственно в карте кроя.
| Параметр | Формат записи | Пример | Последствия при ошибке |
| Длина детали | Целое число, мм | 716 | Деталь не войдёт в проём или будет меньше нужного |
| Ширина детали | Целое число, мм | 396 | Несовпадение с соседними деталями |
| Количество | Целое число, шт. | 2 | Нехватка деталей, повторный заказ |
| Направление текстуры | ↕ (вертикаль) / ↔ (горизонталь) | ↕ | Визуальный брак, несовпадение рисунка |
| Кромкование | Д2/Ш1, Д2/Ш2, без | Д2/Ш2 | Незащищённый торец, набухание от влаги |
| Толщина материала | 16, 18, 25 мм | 18 | Несоответствие пазам и фурнитуре |
Ширина реза — это один из наиболее часто игнорируемых параметров при составлении задания. Форматно-раскроечный станок с пильным диском оставляет пропил шириной от 3 до 4 мм (стандарт — 3,2 мм для диска 300 мм). Это означает: если вы планируете выкроить из листа два куска по 900 мм, вам нужен лист минимум 1 803,2 мм, а не 1 800 мм.

Ширина реза 3-4 мм на каждый пропил — критический параметр для точного расчета материала
На практике учёт реза выглядит так: при составлении карты кроя каждый рез между деталями добавляет 3–4 мм к общей длине линии раскроя. На листе стандартного размера 2 750 × 1 830 мм можно сделать до 8–10 параллельных резов в одном направлении. Суммарная потеря от реза составляет 24–40 мм на сторону — это уже целая деталь средних размеров. Профессиональные программы-оптимизаторы учитывают ширину распила автоматически, ручной расчёт требует явного вычитания.
Аналогия из строительства поможет понять принцип: представьте, что вы режете батон хлеба на ровные ломтики. Каждый срез ножа «съедает» несколько миллиметров хлеба. Если вы не учитываете толщину лезвия, последний ломтик окажется тоньше запланированного. Разница в 3 мм на каждые 10 деталей — это уже 30 мм, которых может не хватить для последней детали на листе.
Выбирая ручной расчёт реза ради экономии на программном обеспечении, мы неизбежно жертвуем точностью и рискуем получить нехватку материала. Основной компромисс ручного подхода заключается в том, что ради кажущейся простоты приходится мириться с систематической погрешностью в 2–4% материала на листе.
Программа-оптимизатор раскроя — это специализированное ПО, реализующее алгоритмы математической оптимизации для размещения прямоугольных деталей на листах заданного формата с минимизацией отходов. Ключевое отличие от ручного расчёта — использование алгоритмов гильотинного раскроя (Guillotine Cut) и генетических алгоритмов, которые перебирают сотни тысяч вариантов раскладки за секунды.
В сравнении с ручным методом программа даёт прирост КИМ (коэффициента использования материала) на 10–18 процентных пунктов. По данным исследования Союза мебельщиков России (2022), предприятия, перешедшие на автоматизированный раскрой, сократили расход листовых материалов в среднем на 14% при том же объёме производства. Для небольшой мастерской с оборотом 50 листов ЛДСП в месяц экономия составляет 7 листов, или около 17 500 рублей в месяц при средней стоимости листа 2 500 рублей.
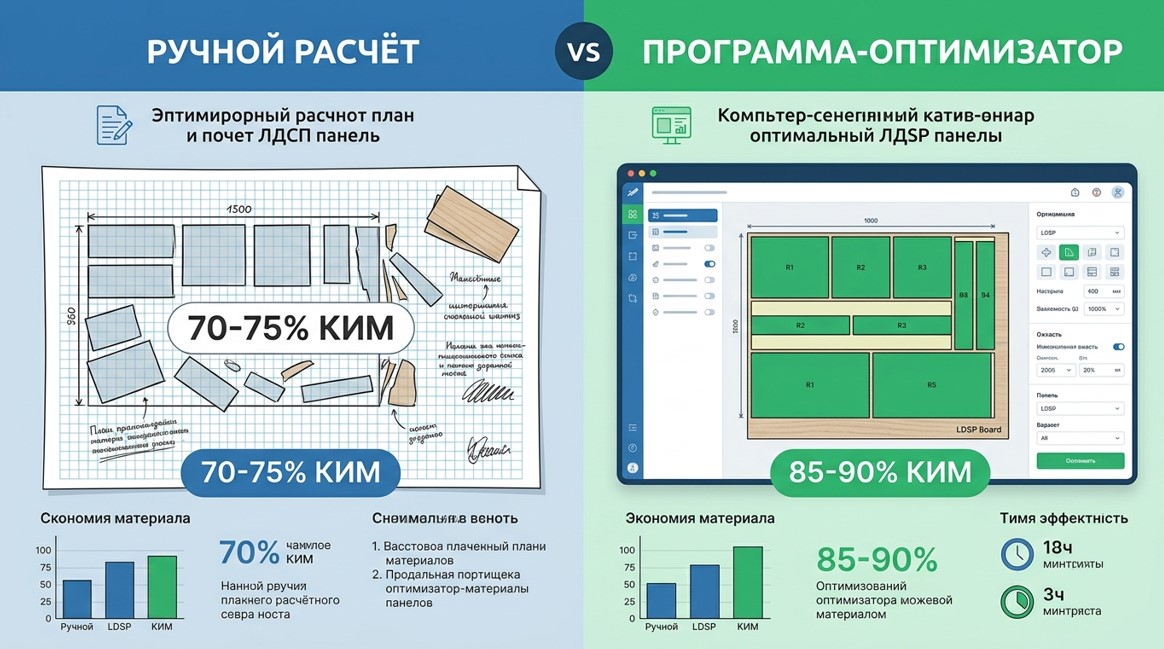
Программа-оптимизатор повышает КИМ с 70-75% до 85-90%, экономя до 15% материала
Практическое применение для заказчика: достаточно внести список деталей с размерами в интерфейс программы, указать стандартные форматы листов и толщину пропила — и через 30–60 секунд получить карту раскроя с визуализацией, списком листов и остатками. CutList Optimizer доступен бесплатно в браузерной версии, Базис-Раскрой — профессиональный инструмент для производств, PRO100 совмещает проектирование и раскрой.
| Инструмент | Тип | Стоимость | КИМ (средний) | Учёт текстуры | Для кого |
| Ручной расчёт | Ручной | Бесплатно | 70–75% | Вручную | Разовые мелкие заказы |
| CutList Optimizer | Онлайн (браузер) | Бесплатно / от $10/мес. | 85–90% | Да | Частные мастера, DIY |
| Базис-Раскрой | Десктоп ПО | от 15 000 руб./год | 88–93% | Да | Мебельные производства |
| PRO100 | Десктоп ПО | от 25 000 руб. | 86–91% | Да | Конструкторы + производство |
| Cut Optimizer Pro | Онлайн | от $5/мес. | 84–89% | Да | Малый бизнес |
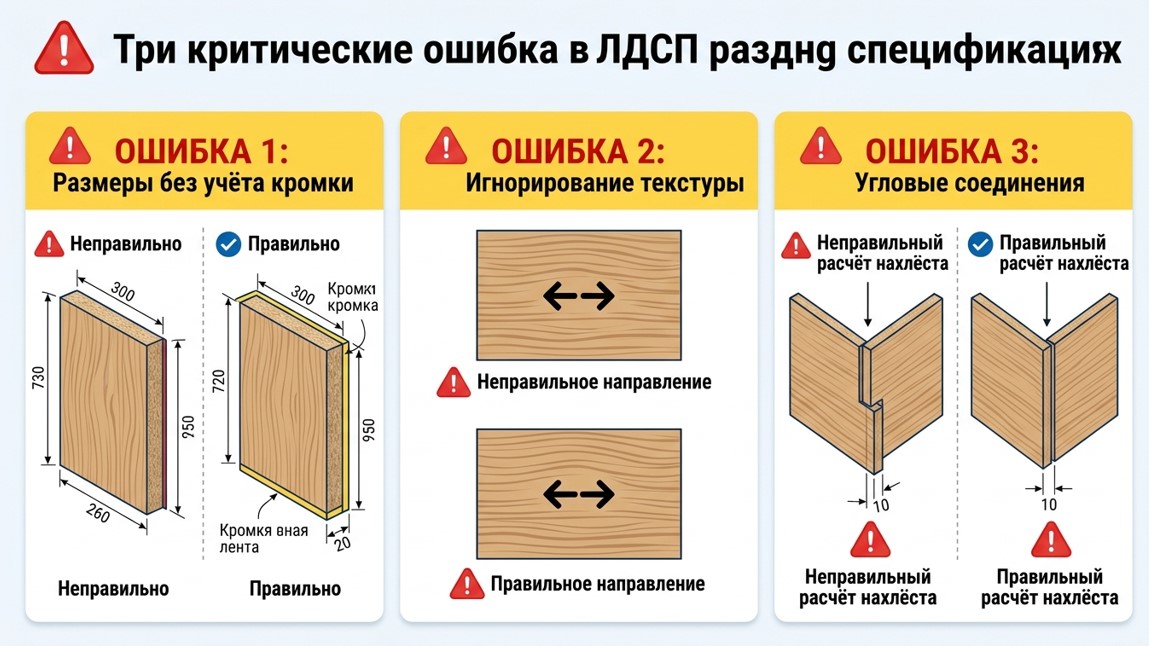
Три самые дорогостоящие ошибки: размеры без кромки, игнорирование текстуры, неверные угловые соединения
Ошибки при составлении задания на распил носят системный характер: они повторяются из заказа в заказ и каждый раз влекут прямые финансовые потери. Рассмотрим три наиболее распространённые и дорогостоящие.
Суть ошибки: заказчик указывает в задании конечный (чистовой) размер детали — тот, который должен быть виден в готовом изделии. Однако после наклейки кромки ПВХ 2 мм деталь становится на 2 мм шире (по каждой кромкуемой стороне). Если распиловщик не знает об этом, он выпиливает деталь «в чистоте» и после кромкования она оказывается на 2–4 мм больше нужного.
Почему так делают: заказчики мыслят конечным результатом — размером полки или фасада в изделии. Указывать размеры «под пилу» (с учётом кромки) кажется лишним шагом. Цена ошибки: повторный распил одной детали — от 200 до 500 рублей за штуку плюс стоимость потраченного материала. Для гарнитура из 30 деталей с двусторонним кромкованием переделка может обойтись в 8 000–15 000 рублей.
Суть ошибки: заказчик указывает направление текстуры только для фасадов и полок, считая, что для внутренних деталей (стенок, перегородок) это неважно. В итоге распиловщик размещает такие детали в карте произвольно — для повышения КИМ. Проблема возникает, когда внутренняя перегородка видна при открытии дверцы: рисунок не совпадает с остальными деталями.
Цена ошибки: перераспил перегородки из ЛДСП 18 мм стандартного размера 716×516 мм потребует нового куска материала минимум 0,5 листа (около 1 250 рублей) плюс повторная оплата распила (150–300 рублей) и кромкования. Совокупные потери — 1 500–2 500 рублей за одну деталь.
Суть ошибки: при проектировании углового шкафа или ящика заказчик указывает внешние размеры всех стенок без учёта того, что одна стенка заходит за другую. Например, задняя стенка ящика при сборке перекрывается боковыми — её длина должна быть меньше общей ширины на две толщины боковых стенок (2 × 18 = 36 мм). Если этот вычет не сделан, деталь не войдёт в конструкцию.
Цена ошибки: переделка всего комплекта деталей ящика — 4–6 деталей, каждая требует нового распила и кромкования. Минимальные потери — 2 500–4 000 рублей на один ящик, не считая потери времени. При серийном производстве типовых ящиков эта ошибка в конструкторской документации может стоить сотни тысяч рублей.
Среди небольших мебельных мастерских распространена позиция: опытный оператор форматно-раскроечного станка лучше любой программы знает, как разложить детали на листе. Этот аргумент не лишён оснований — мастер с 10-летним стажем действительно способен интуитивно составить приличную карту кроя и сэкономить клиенту 5–10% материала по сравнению с неопытным проектировщиком.
Этот контраргумент справедлив в конкретных сценариях: небольшой заказ (5–10 деталей), постоянное сотрудничество с одним и тем же мастером, стандартные размеры без сложных требований к текстуре. В таких условиях подробное задание действительно может казаться избыточным.
Однако проблема этой позиции в масштабируемости и ответственности. Когда мастер «разбирается сам», вся ответственность за результат размывается: если деталь окажется неверного размера, сложно доказать, чья это ошибка — конструктора или распиловщика. Письменное задание фиксирует договорённости и защищает обе стороны. По данным Национальной ассоциации мебельщиков, 67% конфликтов между заказчиком и исполнителем при изготовлении мебели на заказ связаны именно с расхождением в понимании размеров и требований к деталям.
Ситуация: небольшая мастерская в Екатеринбурге получила заказ на изготовление кухонного гарнитура из 67 деталей ЛДСП. Заказчик передал задание в виде таблицы Excel без указания направления текстуры и без учёта кромкования. Мастер приступил к распилу, ориентируясь на собственный опыт.
Применённое решение: после первичного распила выяснилось, что 12 фасадных деталей оказались с горизонтальным направлением текстуры вместо вертикального. Мастерская была вынуждена заново заказать 4 листа ЛДСП нужного декора, повторно распилить и окромковать 12 деталей. Дополнительно пришлось переделать карту кроя с помощью программы CutList Optimizer.
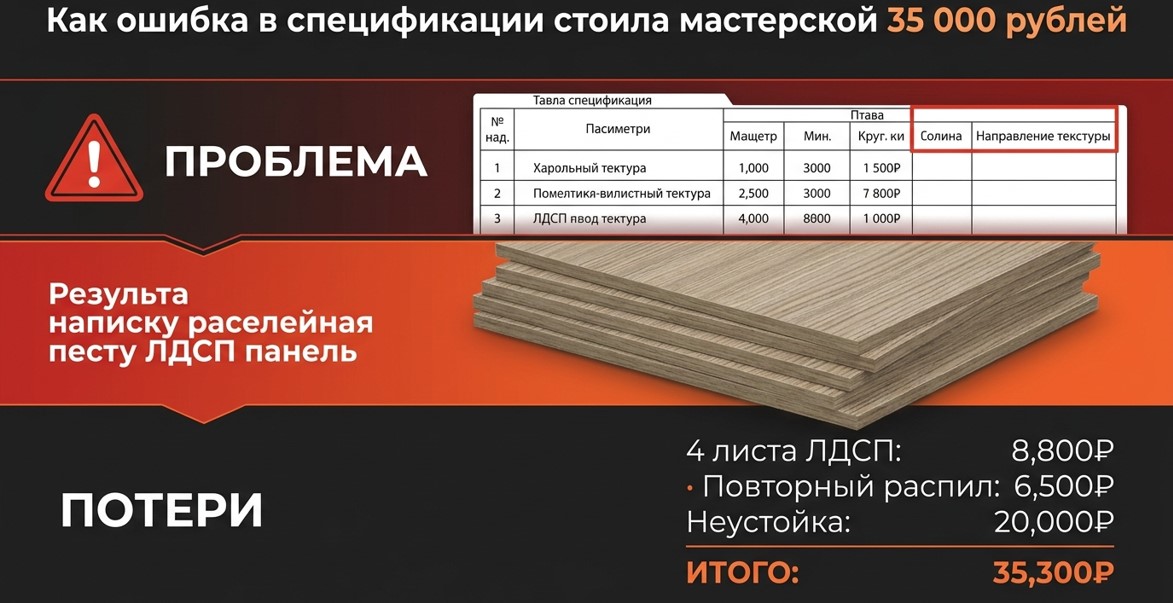
Цена ошибки: отсутствие указания направления текстуры обошлось в 35 300 рублей переделки
Результат: прямые потери составили 4 листа ЛДСП × 2 200 рублей = 8 800 рублей на материал, плюс повторный распил и кромкование на сумму около 6 500 рублей, плюс 3 дня задержки по срокам с выплатой неустойки заказчику в размере 20 000 рублей. Итого — 35 300 рублей прямых убытков из-за некорректного задания. Введение стандартного бланка задания с обязательными полями в дальнейшем полностью исключило повторение подобных ситуаций.
Подготовка задания начинается с конструкторского чертежа или 3D-модели изделия — не с листа ЛДСП. Сначала определяется полный список деталей с их функцией в конструкции (стенка, полка, фасад, дно, перегородка), затем рассчитываются их размеры с учётом способа соединения (в торец, в паз, на шкант).
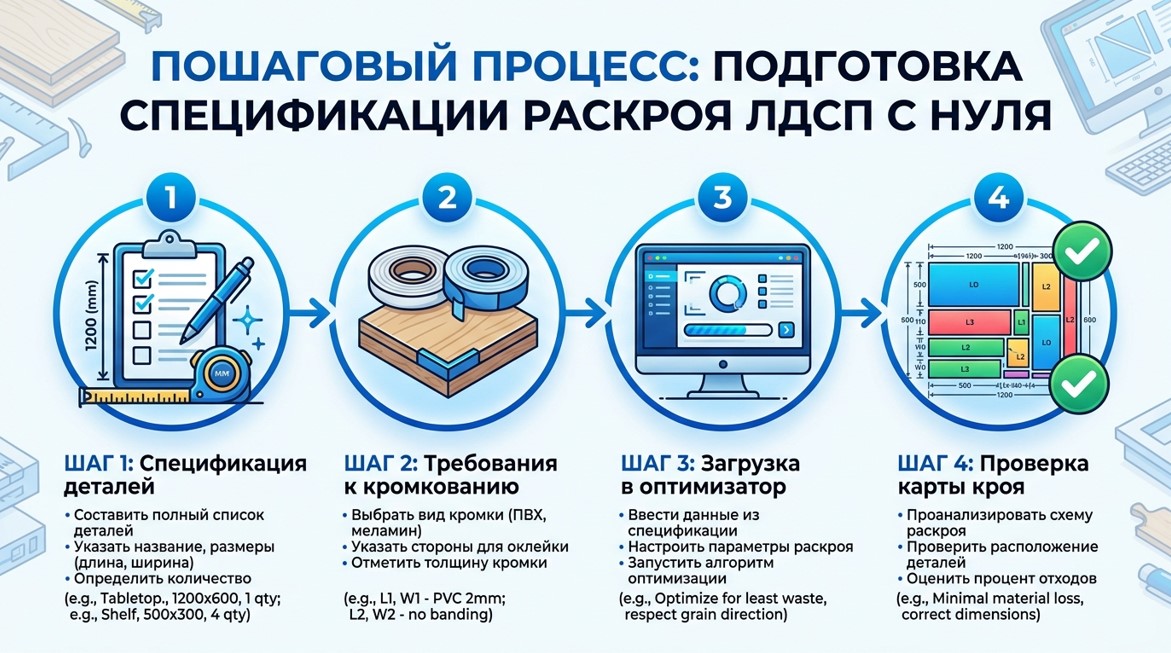
Четыре ключевых этапа: спецификация деталей → требования к кромкованию → оптимизация → проверка
Первый шаг — составление спецификации деталей. Для каждой детали фиксируется: наименование, длина и ширина «под пилу» (то есть уже за вычетом толщины кромки, если применимо), количество, материал (артикул декора ЛДСП, толщина), направление текстуры. На этом этапе важно различать «размер под пилу» и «чистовой размер» — разница равна толщине кромки, умноженной на количество кромкуемых сторон.
Второй шаг — определение требований к кромкованию. Для каждой детали указывается, какие стороны кромкуются и каким материалом. Рекомендуется использовать буквенно-цифровой код: «Д2/Ш2» — все четыре стороны, «Д2/Ш0» — только длинные стороны, «Д0/Ш1» — одна короткая сторона. Этот код передаётся и в задание на кромкование (отдельный документ или отдельный столбец таблицы раскроя).
Третий шаг — загрузка спецификации в оптимизатор и настройка параметров: формат листов (стандарт 2 750×1 830 мм или 2 800×2 070 мм для крупноформатного), ширина пропила (3,2–4 мм), учёт направления текстуры. После автоматического расчёта программа выдаёт карту кроя с визуальной раскладкой, количеством листов и КИМ. Если КИМ ниже 80%, следует проверить, нет ли деталей с жёстко зафиксированным направлением текстуры, которые можно развернуть.
Четвёртый шаг — проверка карты кроя перед передачей. Суммарное количество деталей в карте должно совпадать со спецификацией. Ни одна деталь не должна выходить за пределы листа. Все детали с направлением текстуры должны быть ориентированы корректно. После проверки карта распечатывается или передаётся в цифровом виде (PDF, DXF) непосредственно оператору станка.
Комментарий эксперта — Андрей Кононов, технолог мебельного производства с опытом 14 лет (Москва): «За всю практику я видел тысячи заданий на распил — от профессиональных конструкторов и от частных заказчиков, которые делают мебель впервые. Разница огромная. Самое частое, что приходит от частников — это список размеров без указания текстуры и без разграничения чистового и пильного размеров. Мы всегда уточняем, но это лишнее время и лишние звонки. Если бы каждый заказчик потратил 20 минут на изучение стандартного бланка задания, мы бы экономили 2–3 часа в день только на переписку».
Эксперты подтверждают: грамотное задание экономит 2-3 часа рабочего времени ежедневно
Практика ведущих мебельных производств Германии (ALNO, Hettich Academy) предполагает обязательную валидацию задания на раскрой через CAM-систему перед запуском на станок. Это стандарт, к которому российская отрасль постепенно движется: по данным отраслевого портала mebelindustry.ru, в 2023 году уже 38% малых мебельных предприятий России использовали специализированное ПО для раскроя — против 19% в 2019 году.
Формат передачи задания зависит от оснащения конкретного производства. Три основных варианта — Excel/CSV-таблица, PDF-карта кроя и DXF-файл для ЧПУ-станков — имеют разную применимость и технические требования.
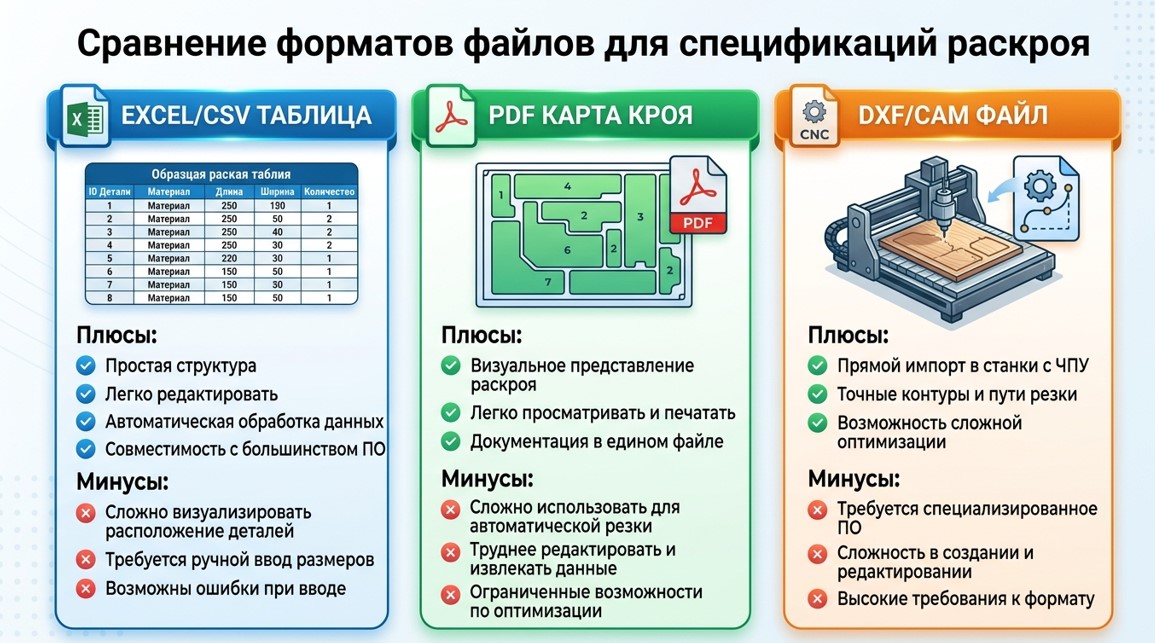
Выбор формата зависит от оснащения производства: таблица для малых мастерских, PDF для большинства, DXF для ЧПУ
Таблица Excel или CSV — универсальный формат для небольших мастерских, работающих на ручных форматно-раскроечных станках. Оператор получает список деталей и самостоятельно (или с помощью программы) составляет карту кроя. Преимущество: редактируемость и простота изменений. Недостаток: требует дополнительного шага — загрузки в оптимизатор. Выбирая этот формат ради простоты, мы неизбежно жертвуем готовностью карты к немедленному исполнению.
PDF-карта кроя с визуальной раскладкой — оптимальный вариант для большинства случаев. Карта содержит схему размещения деталей на каждом листе, нумерацию деталей, их размеры и маркировку. Оператор видит готовую инструкцию и просто её выполняет. Обратная сторона медали высокой наглядности PDF — это отсутствие возможности автоматической корректировки при изменении заказа; файл приходится генерировать заново.
DXF-файл используется при работе с ЧПУ-обрабатывающими центрами (BIESSE, Homag, SCM), которые читают файлы непосредственно из CAD/CAM-системы. Этот формат исключает ручной ввод данных на станке и минимизирует ошибки оператора. Применяется на крупных и средних производствах; для малых мастерских нецелесообразен из-за требований к совместимости программного обеспечения.
| Формат | Тип производства | Плюсы | Минусы |
| Excel / CSV | Малые мастерские | Редактируемость, простота | Нет визуализации, нужен доп. шаг |
| PDF карта кроя | Большинство случаев | Наглядность, нет разночтений | Нельзя изменить без перегенерации |
| DXF / CAM | Крупные производства (ЧПУ) | Нет ручного ввода, нет ошибок | Требует совместимого ПО на станке |
Ситуация: производство корпусной мебели в Санкт-Петербурге выпускало серию одинаковых гардеробных шкафов тиражом 30 штук. Первоначальная карта кроя, составленная вручную технологом, давала КИМ 76% — то есть 24% каждого листа уходило в отходы. На тираж требовалось 87 листов ЛДСП.
Применённое решение: технолог загрузил спецификацию в Базис-Раскрой, снял ограничение на направление текстуры для внутренних (невидимых) деталей и оптимизировал карту с учётом реза 3,2 мм. Программа предложила вариант с КИМ 89%.
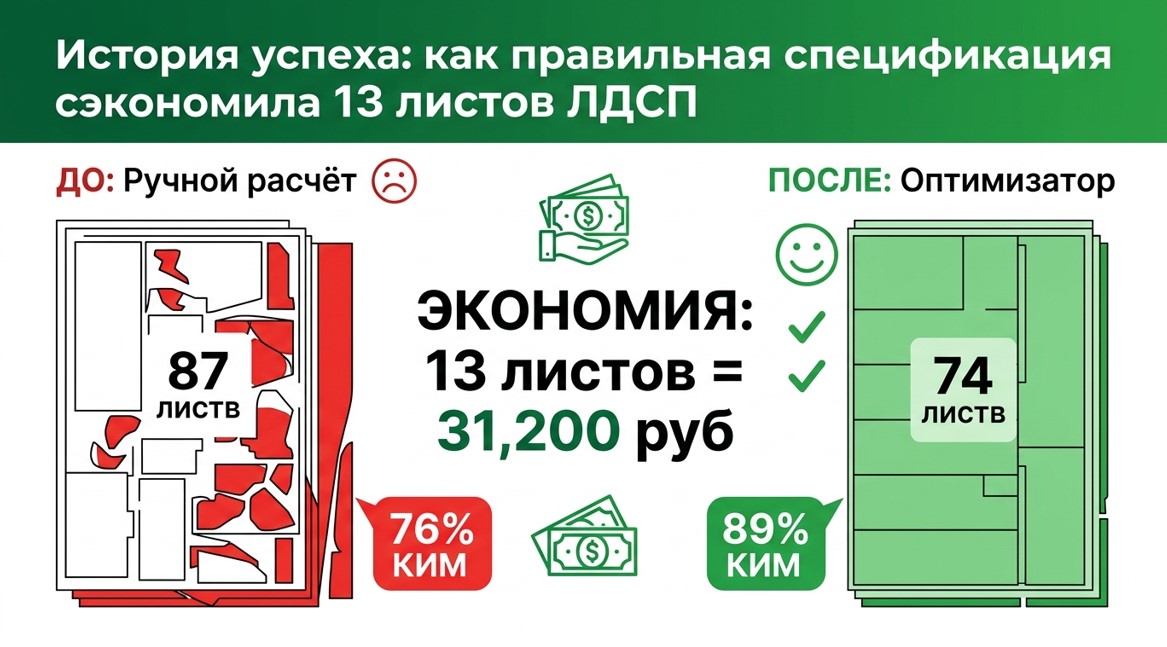
Реальный пример: оптимизация повысила КИМ с 76% до 89%, сэкономив 31 200 рублей на одном тираже
Результат: количество листов сократилось с 87 до 74 — экономия 13 листов на тираж. При стоимости листа ЛДСП 2 400 рублей прямая экономия составила 31 200 рублей. Время на составление новой карты — 25 минут. Рентабельность оптимизации очевидна: 25 минут работы сэкономили материала на сумму, превышающую дневную зарплату технолога.
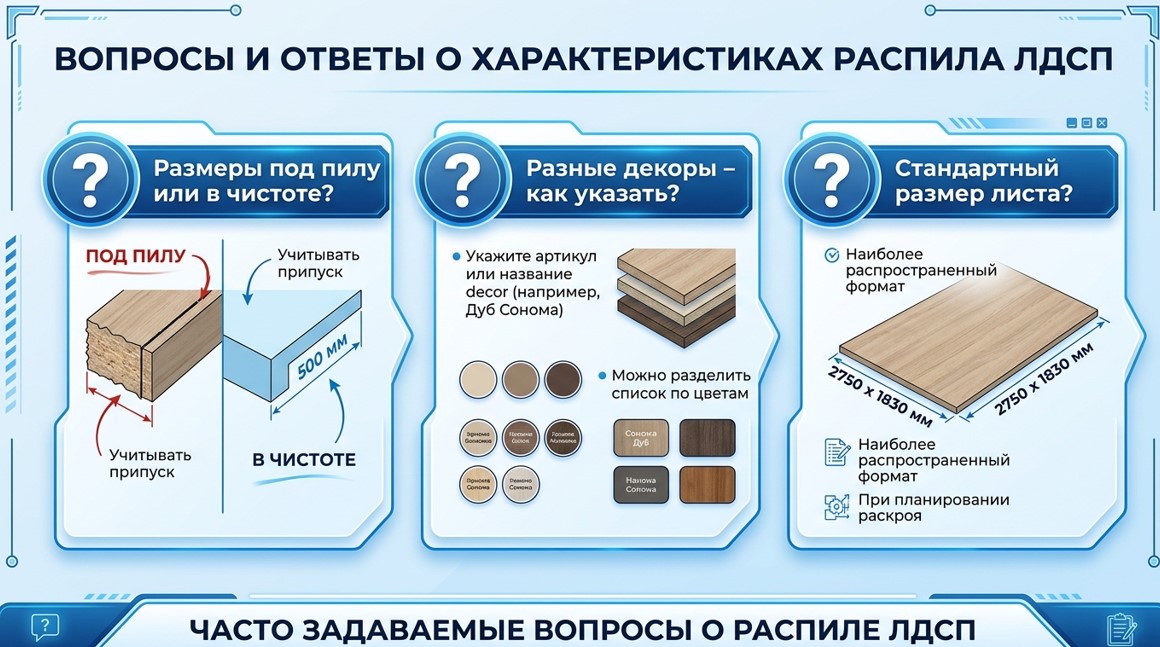
Ответы на ключевые вопросы: размеры под пилу или в чистоте, как указать разные декоры, стандартные размеры листов
В задании на распил всегда указываются размеры «под пилу» — то есть те, которые получатся непосредственно после распила, до кромкования. Чистовой размер (который будет в готовом изделии) отличается от пильного на толщину кромки, умноженную на количество кромкуемых сторон. Например: чистовой размер полки 596 мм + кромка 2 мм с двух сторон = пильный размер 600 мм. Если передать в задание 596 мм, после кромкования полка окажется 600 мм и не войдёт в предназначенное место.
Детали одинаковых размеров, но из разных декоров или толщин ЛДСП, должны быть указаны в задании отдельными строками с чётким указанием материала (артикул декора) и толщины. Нельзя объединять их в одну строку с пометкой «два разных цвета» — это гарантированно приведёт к ошибке при комплектации. Каждый материал формирует отдельную карту кроя.
Наиболее распространённые форматы листов ЛДСП в России: 2 750 × 1 830 мм (стандарт для большинства производителей — Kronospan, Egger, Pfleiderer) и 2 800 × 2 070 мм (увеличенный формат, доступен не во всех декорах). Перед составлением задания рекомендуется уточнить у поставщика или производства, какой формат листа доступен в нужном декоре — некоторые редкие декоры выпускаются только в одном размере.
Смешивать детали разной толщины в одном задании технически возможно, но они всё равно будут распиливаться на разных листах и требуют отдельных карт кроя. Лучшей практикой считается разбивать задание по материалам: отдельная таблица для деталей 16 мм, отдельная — для 18 мм, отдельная — для 25 мм. Это упрощает комплектацию и снижает риск перепутать детали схожих размеров.
Наиболее распространённый формат обозначения кромкования — указание сторон, которые нужно окромковать, с обозначением материала кромки. Например: «Д2Ш2-ПВХ2» означает все четыре стороны кромкой ПВХ 2 мм. «Д2Ш0-ПВХ0,4» — только длинные стороны кромкой ПВХ 0,4 мм. Некоторые производства используют цветовую маркировку сторон в карте кроя. Рекомендуется заранее уточнить у исполнителя, какой формат обозначения он использует.
КИМ — коэффициент использования материала — показывает, какой процент площади листа занят полезными деталями. Рассчитывается как отношение суммарной площади всех деталей к суммарной площади использованных листов, умноженное на 100%. КИМ выше 85% считается хорошим результатом для гарнитурного производства; значение выше 90% достигается при крупных тиражах однотипных деталей. Для единичных заказов с нестандартными размерами КИМ 78–82% — норма.
Чертёж изделия и задание на распил — это два разных документа с разными функциями. Чертёж показывает конструкцию и габариты изделия, задание на распил содержит конкретный перечень деталей с размерами «под пилу». Передача только чертежа перекладывает работу по составлению спецификации деталей на производство, что увеличивает стоимость услуги и риск ошибок трактовки. Профессиональное задание на распил — отдельный документ.
Согласование карты кроя перед запуском в производство — обязательный шаг при заказе на сторонних производствах. Подписанная или подтверждённая по email карта кроя является документальным подтверждением того, что заказчик проверил все размеры и требования. Это защищает обе стороны: заказчика — от ошибок исполнителя, исполнителя — от претензий по деталям, которые были выпилены согласно заданию. В крупных производствах этот шаг регламентируется внутренним стандартом.
ЛДСП — ламинированная древесно-стружечная плита — представляет собой ДСП-основу, облицованную меламиновой плёнкой методом калан...
Читать далее →
Фрезеровка фанеры на ЧПУ — это один из самых востребованных процессов в современной мастерской. Фанера ценится за прочность, эк...
Читать далее →
Распил плитных материалов — это раскрой листа или плиты на детали заданных размеров с соблюдением геометрической точности и кач...
Читать далее →